精密电子元器件生产工艺流程及质量管控要点解析
📅 2026-09-15
🔖 东莞市上楷精密电子有限公司:精密电子配件,连接器,电子元器件,精密零件加工,电子组件
在消费电子、汽车电子和工业控制领域,一个看似简单的连接器失效,往往能追溯到冲压环节0.01mm的毛刺残留。精密电子元器件的可靠性,从来不是靠终检"挑"出来的,而是靠工艺窗口和过程管控"做"出来的。
一、从原材料到成品的工艺链条
以连接器类产品为例,典型流程包含:
- 精密冲压:高速冲床配合硬质合金模具,公差带通常控制在±0.005mm以内
- 注塑成型:LCP/PBT材料在150-180℃料温下充填,模温波动需≤3℃
- 电镀处理:镀金层厚度0.38-0.76μm,镍底层1.27-2.54μm,直接影响接触电阻寿命
- 自动化组装:CCD视觉引导+伺服压接,位置重复精度达±0.02mm
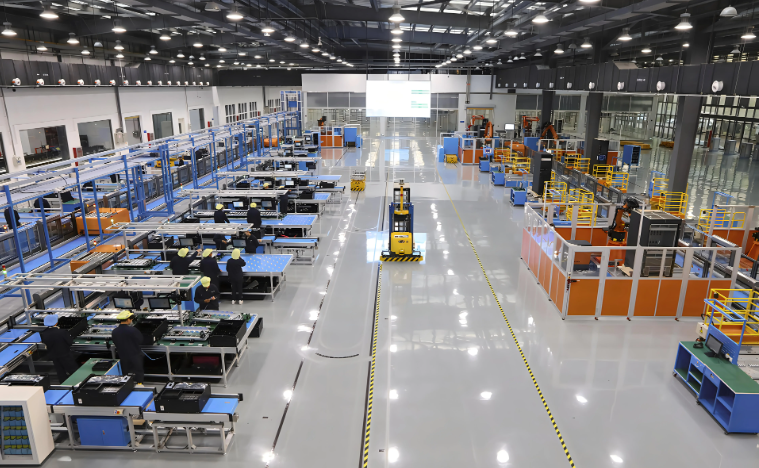
质量管控的三个关键锚点
过程能力指数Cpk是绕不开的硬指标。冲压端子的关键尺寸,Cpk低于1.33意味着批量一致性存在隐患。电镀环节更考验细节——镀液温度每偏离1℃,沉积速率变化约5%,盐雾测试48h后接触电阻漂移量可能翻倍。
组装段的压力-位移曲线监控同样关键。压接高度偏差0.05mm,插拔力可能偏离规格值15%以上。这也是东莞市上楷精密电子有限公司:精密电子配件,连接器,电子元器件,精密零件加工,电子组件在产线部署全检压力监控系统的原因。
二、对比:为什么"经验调机"正在被数据驱动取代
传统调机依赖老师傅手感,换模后首件确认加抽检,问题往往在批量后才暴露。数据驱动的做法是把冲压速度、模温、镀液pH值等参数纳入SPC系统,实时预警偏移趋势。
两种模式的差异体现在:
- 不良率:经验模式约800-1200ppm,数据模式可压至200ppm以下
- 换模时间:前者40-60分钟,后者通过参数配方调用缩短至15分钟
- 追溯粒度:从批次级细化到单件级
对于采购方而言,选择精密零件加工供应商时,不妨关注其是否具备完整的工艺参数数据库和SPC闭环能力。这比单纯比价更能规避批量失效风险。