东莞市上楷精密电子有限公司精密零件加工技术优势与工艺解析
📅 2026-10-24
🔖 东莞市上楷精密电子有限公司:精密电子配件,连接器,电子元器件,精密零件加工,电子组件
东莞市上楷精密电子有限公司深耕精密电子配件与连接器制造领域多年,核心能力集中在精密零件加工与电子组件集成两大环节。公司配备多轴CNC加工中心、精密慢走丝线切割及自动化组装线,加工精度稳定控制在±0.005mm以内,表面粗糙度可达Ra0.4,覆盖黄铜、磷青铜、不锈钢及工程塑料等多类基材的批量加工需求。
核心工艺参数与制程拆解
以连接器端子加工为例,典型工艺流程如下:
- 材料分条与冲压:选用0.15–0.50mm厚磷青铜带材,高速冲压速度控制在200–400次/分钟,模具间隙按料厚的5%–7%设定,确保断面毛刺≤0.02mm。
- 精密CNC补加工:针对冲压无法成型的倒角与台阶结构,采用四轴CNC进行二次精加工,定位重复精度≤0.003mm。
- 表面处理:依据客户要求进行镀金(镍底层1.27μm + 金层0.38μm)、镀锡或镀镍处理,盐雾测试通过48小时。
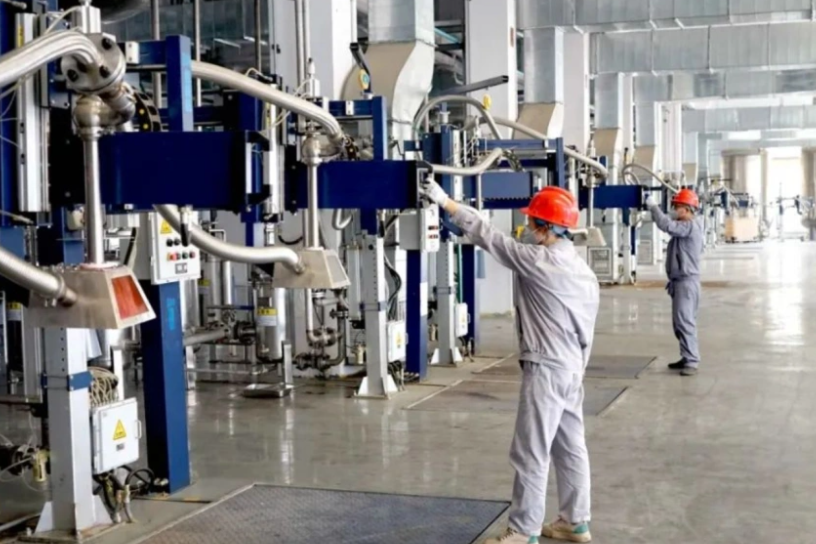
- 电子组件组装与检测:在万级洁净车间完成端子插入、塑壳扣合与电性能测试,导通电阻波动控制在±5mΩ以内。
加工过程中的关键控制点
精密零件加工的良率瓶颈往往不在设备本身,而在工艺窗口的收窄。冲压环节需重点关注料带张力一致性——张力波动超过±8%时,端子共面度容易超差至0.05mm以上,直接影响后续SMT贴装良率。CNC工序则要严控切削液浓度与温升,黄铜件在连续加工中热变形累积效应明显,建议每2小时校准一次刀补参数。
电子元器件组装的注意事项集中在静电防护与插拔力管控。连接器产品插拔力需落在规格中值的±15%区间内,过紧影响客户端装配效率,过松则接触电阻不稳定。
常见技术问题解答
- 端子镀层结合力不良如何排查?优先检查前处理除油时间与电流密度,镀镍层应力过大是隐性诱因,可适当降低电流密度至2–3A/dm²。
- 小批量多品种订单能否兼顾精度与交期?公司对精密零件加工采用柔性排产机制,样品阶段3–5天交付,批量订单按周计划滚动排程。
从精密电子配件到电子组件的全链条自主加工能力,让东莞市上楷精密电子有限公司在连接器与电子元器件供应中具备稳定的品质一致性与交期可控性,适合对公差敏感、批次一致性要求高的精密零件加工项目合作。