东莞市上楷精密电子有限公司精密零件加工技术优势及质量管控体系解析
当电子设备朝着更轻薄、更高频的方向演进时,精密零件的加工精度与一致性往往成为制约整机性能的隐形瓶颈。连接器端子间距从0.5mm向0.3mm甚至更小过渡,公差带被压缩到±0.01mm以内,这对加工设备、工艺参数和检测手段都提出了近乎苛刻的要求。东莞市上楷精密电子有限公司长期深耕这一领域,在精密电子配件与电子组件的制造上积累了一套可复用的技术路径。
行业现状:精度竞赛与质量断层
当前精密零件加工行业呈现明显的两极分化。一部分企业仍依赖传统加工中心配合人工抽检,难以稳定控制批量一致性;另一部分则已引入慢走丝、镜面放电与五轴联动加工,配合在线检测闭环。连接器等电子元器件的微细特征——如0.15mm薄壁、R0.05圆角——在传统工艺下废品率居高不下。行业真正的分水岭不在单件精度,而在批量生产的CPK值能否稳定在1.33以上。
核心技术:从设备到工艺的系统匹配
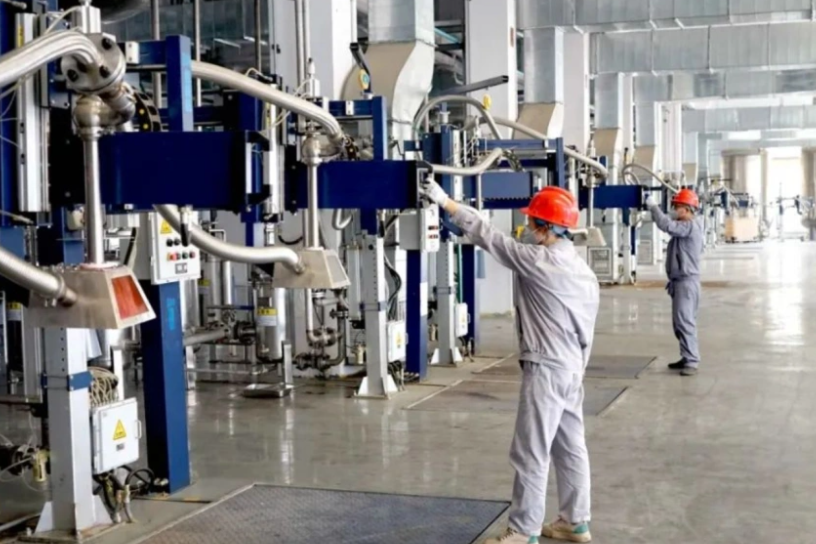
东莞市上楷精密电子有限公司:精密电子配件,连接器,电子元器件,精密零件加工,电子组件——这一定位背后是具体的工艺配置。公司采用高转速加工中心配合专用夹具,针对连接器端子冲压件开发了多工位级进模,步距精度控制在±0.005mm;对于电子组件的异形结构件,则以慢走丝割一修三工艺保证表面粗糙度Ra0.4以内。
- 材料适配:针对磷青铜、铍铜、LCP等不同材料建立切削参数库,减少刀具磨损带来的尺寸漂移
- 热变形控制:车间恒温22±1℃,关键工序前进行8小时热稳定处理
- 去毛刺工艺:电解去毛刺与磁力研磨组合,避免薄壁件机械变形
质量管控方面,公司构建了从首件确认到出货全检的三级防线。二次元影像仪与三坐标测量机对关键尺寸做100%全检,盐雾试验与插拔力测试则覆盖连接器产品的可靠性验证。每批次保留过程数据,实现质量追溯的闭环管理。
选型指南:匹配需求的三个维度
采购方在评估精密零件加工供应商时,建议关注三点:一是设备清单是否覆盖你的特征需求(如最小槽宽、深径比);二是检测报告是否包含CPK数据而非仅合格判定;三是是否具备模具自主开发能力,这直接关系到打样周期与量产一致性。东莞市上楷精密电子有限公司在电子元器件配套加工中,通常可在3个工作日内完成首件交付,量产阶段按AQL0.65标准执行抽检。
应用前景
随着汽车电子与医疗设备对精密连接器的需求持续放量,具备微细加工能力与完整质量数据链的供应商将获得更多配套机会。精密零件加工的价值不在于单件报价,而在于用稳定的过程能力降低整机的隐性质量成本。